

Articolo redatto da Estelle CHARASSON, ingegnere applicativo presso Almacam Tube e
Simon CHANAL, Optimization Software Engineer Almacam
Dietro un nesting di tubi efficiente si possono nascondre dei problemi di ottimizzazione complessi. Abbiamo chiesto agli ingegneri che sviluppano gli algoritmi di Almacam di spiegarci cosa determina realmente la qualità di un nesting e, attraverso casi concreti, cosa permette di considerare una tecnologia di nesting più performante di un’altra.Cos’è un nesting di tubi?
Il nesting di tubi consiste nel trovare la migliore disposizione dei pezzi lungo una barra di tubo o profilato prima di passare alla fase di taglio. Sarebbe però riduttivo considerare necessariamente come migliore ottimizzazione possibile un nesting che minimizza esclusivamente il consumo di materiale.
Un nesting di tubi efficiente è un problema di ottimizzazione multicriterio che dipende da diversi parametri: l’obiettivo non è semplicemente ridurre al minimo il materiale utilizzato, ma ottimizzare il costo complessivo di produzione, tenendo conto del costo del materiale, del costo delle operazioni di taglio, dei tempi di lavorazione e delle varie esigenze industriali.
Perché il nesting di tubi è un elemento chiave della produzione?
Nel taglio di tubi e profilati, il nesting ha un impatto diretto sulla quantità di materiale utilizzato per produrre un lotto di pezzi. Su grandi volumi di produzione, uno scarto di qualche punto percentuale tra le soluzioni fornite da due CAM diversi può in realtà rappresentare una quantità significativa di materiale. L’obiettivo principale è quindi produrre i pezzi richiesti utilizzando meno materia prima possibile e allo tempo stesso tempos sfruttando efficacemente gli sfridi disponibili.
Qual è la differenza tra un nesting di tubi standard e un nesting ottimizzato?
Ottenere un nesting corretto sta diventando sempre più semplicee. Ottenere invece gli ultimi punti di efficienza nell’utilizzo del materiale su casi industriali complessi e soggetti a vincoli rimane un problema algoritmico di alto livello. Passare, ad esempio, da un tasso di utilizzo del materiale del 90 al 95%, o addirittura dal 95 al 96%, richiede strategie di ottimizzazione molto più avanzate.
Questi pochi punti possono rappresentare un valore economico importante. Ogni punto percentuale di materiale risparmiato riduce direttamente il costo della produzione. E quando il materiale rappresenta una parte importante dei costi di produzione, ridurre il costo del materiale anche solo dell’1% può tradursi in un aumento del margine del 10%.
Prendiamo un esempio con 130 tubi (26 verdi, 52 rosa e 52 blu), da posizionare in barre da 6 metri. Una soluzione di nesting efficiente permette di posizionare tutte le parti su 26 barre, con un’unico schema di taglio. Un’altra soluzione, meno ottimizzata, richiede 27 barre e 7 schemi di taglio diversi.
Nesting ottimizzato (26 barre, 1 schema di taglio) 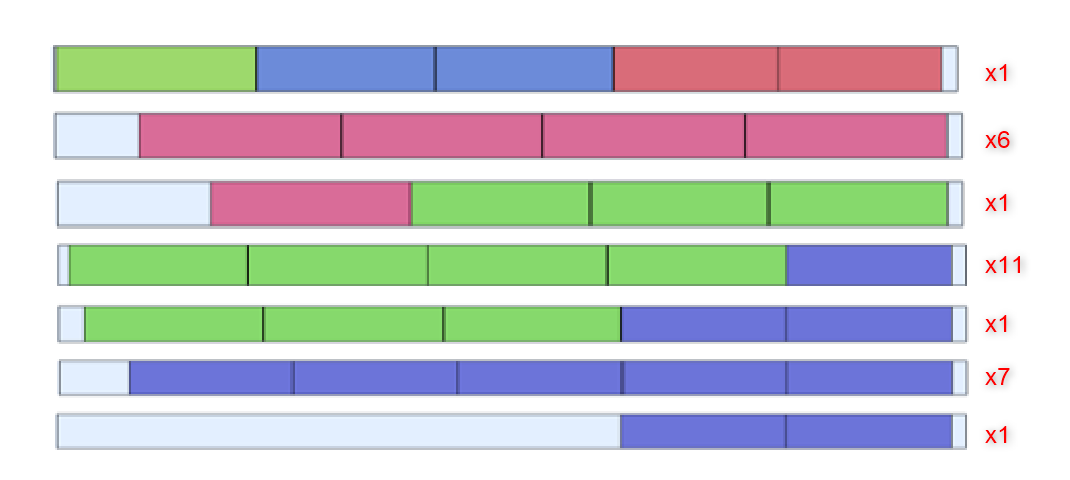
Nesting inefficiente (27 barre, 7 schemi di taglio) Nesting ottimizzato (26 barre, 1 schema di taglio) Nesting inefficiente (27 barre, 7 schemi di taglio)
La prima soluzione permette quindi di risparmiare materiale, ma anche tempo di programmazione. Per trovarla, l’algoritmo deve essere in grado di esplorare in modo efficiente un numero molto elevato di combinazioni possibili.
Le differenze possono essere ancora maggiori quando il nesting deve tenere conto di esigenze reali di produzione, come le priorità tra i pezzi, i tagli comuni o la gestione degli sfridi.
Due nesting possono sembrare come altrettanto efficienti a prima vista, ma il livello di precisione con cui la gestione dei vincoli viene integrata negli algoritmi può portare a risultati diversi. Una gestione accurata, anziché approssimativa, può generare differenze importanti nell’utilizzo del materiale. È proprio in questi casi complessi che la qualità e la sofisticazione degli algoritmi di nesting diventano determinanti e che un software per il taglio di tubi con un nesting all’avanguardia può far la differenza.
Molte soluzioni CAD/CAM offrono il nesting automatico dei tubi. Cosa differenzia realmente un software di nesting di tubi da un altro?
Per confrontare diverse soluzioni di nesting di tubi, occorre considerare due (o addirittura tre) elementi:
1. La capacità di gestire casi reali di produzione industriale
Prima di confrontare le prestazioni di ottimizzazione, bisogna verificare che il software disponga delle funzionalità necessarie per gestire i casi reali che si incontrano in produzione: varietà delle geometrie di tubi e profilati, specificità delle macchine, processi e esigenze propri dell’officina.
Alcune di queste funzionalità sono complesse da implementare e richiedono di adattare in modo intelligente gli algoritmi di ottimizzazione. Un software che apparentemente offre buone prestazioni nei casi più semplici può in realtà fornire risultati molto deludenti nei casi d’uso reali.
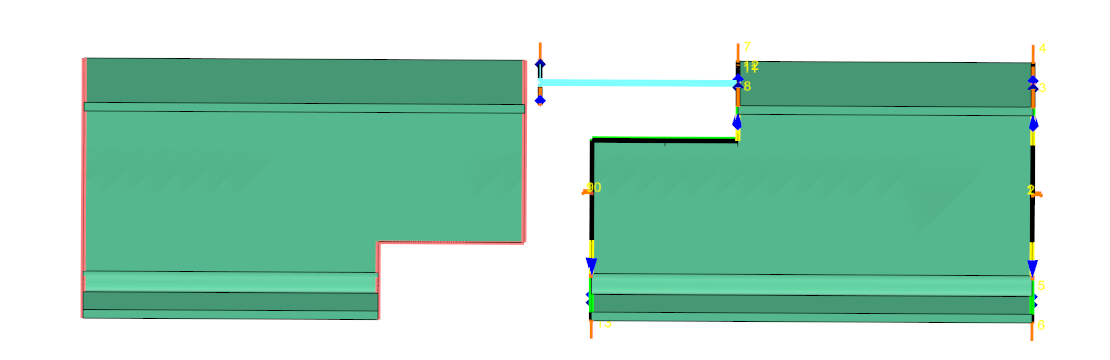
Prendiamo il caso del nesting di profilati. Per semplificare il calcolo, un algoritmo potrebbe rappresentare ogni parte unicamente attraverso il suo rettangolo di ingombro, cioè il rettangolo che la contiene. Questa approssimazione facilita il nesting, ma non tiene conto della geometria reale dei tagli alle estremità del pezzo. Due pezzi che potrebbero essere avvicinati maggiormente grazie alla forma delle loro estremità vengono quindi considerati più ingombranti di quanto siano realmente, con un conseguente peggioramento nell’utilizzo del materiale.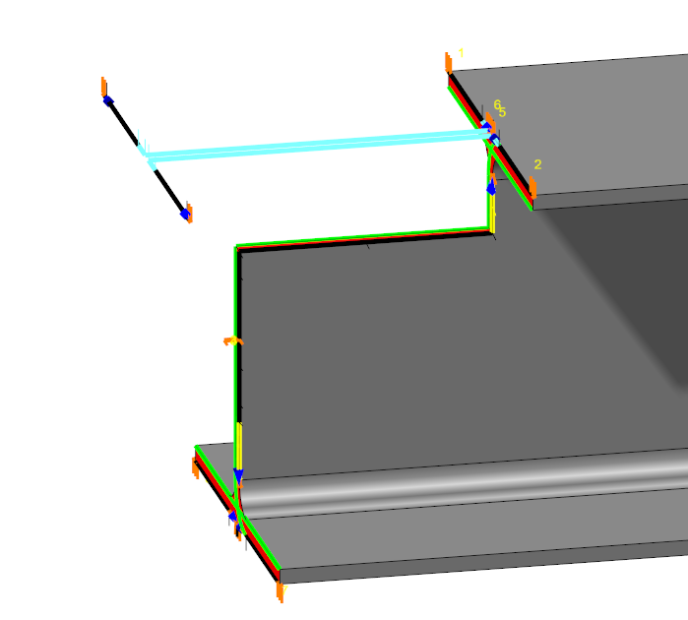 Esempio: per tagliare il seguente profilo ad H rispettandone la geometria, è necessario rimuovere il materiale a livello delle ali aggiungendo dei “tagli rettangolari”, in modo da rendere possibile il taglio senza collisioni.
Un nesting ottimizzato di due di questo pezzi terrà conto di tutti i tagli necessari per il taglio e non soltanto del loro rettangolo di ingombro:
2. Le prestazioni del nesting stesso
Una volta soddisfatta questa condizione, la differenza dipende dalla capacità del software di ottimizzare non solo l’utilizzo del materiale, ma anche i tempi di taglio e di preparazione. Anche queste prestazioni devono essere valutate su casi reali, tenendo conto delle esigenze e dei processi propri dell’officina. Un eccellente risultato di ottimizzazione ha infatti poco valore se non è realmente applicabile in produzione.
A questi due criteri tecnici va aggiunto un terzo criterio: la qualità generale del software CAD/CAM e del supporto tecnico.
Un algoritmo performante ha del valore reale solo se è integrato in un software affidabile ed efficiente nell’utilizzo quotidiano. Facilità d’uso, stabilità, robustezza e affidabilità dei risultati sono quindi essenziali perché in produzione non vengano perduti i vantaggi ottenuti grazie all’ottimizzazione. Anche la reattività e l’esperienza dei team di supporto sono importanti, in particolare per risolvere rapidamente problematiche tecniche e produttive complesse.
Con l’IA che facilita lo sviluppo software, perché il nesting di tubi richiede ancora competenze algoritmiche avanzate?
Con la diffusione dell’IA nello sviluppo software, si può ritenere che sia sempre più facile creare strumenti capaci di risolvere problemi di ottimizzazione relativamente standard. Ma generare codice non é la stessa cosa che “padroneggiare un problema di ottimizzazione complesso in un contesto industriale”.
Nel nesting di tubi, la vera difficoltà non consiste semplicemente nel trovare una disposizione possibile dei pezzi. Consiste nell’ottenere la migliore efficienza possibile nell’utilizzo del materiale rispettando al tempo stesso tutti i vincoli industriali che condizionano realmente la produzione: geometria delle parti e dei profilati, orientamenti e rotazioni consentiti, vincoli di taglio, sfridi riutilizzabili e requisiti legati alla macchina, che possono aumentare notevolmente la complessità del problema.
Prendiamo l’esempio delle priorità tra pezzi. Se i pezzi A (viola) hanno la priorità sui pezzi B (verdi) e lo stock di barre è limitato, un approccio semplice consiste nel piazzare prima il maggior numero possibile di parti A e poi utilizzare lo spazio rimanente per le parti B. Le priorità vengono rispettate, ma le parti A vengono posizionate senza tenere conto delle parti B.
L’algoritmo può così non individuare una soluzione migliore, ad esempio alternando le parti A e B per sfruttare i possibili tagli comuni.

Un approccio più performante integra direttamente le priorità nell’ottimizzazione: considera simultaneamente le parti A e B per ottimizzarne il nesting, garantendo al tempo stesso che le parti B vengono posizionate solo se è possibile posizionare tutte le parti A. Le priorità vengono rispettate senza sacrificare le prestazioni complessive del nesting.
Come gestire e riutilizzare gli sfridi nel nesting di tubi?
La valorizzazione degli sfridi svolge anch’essa un ruolo importante nell’ottimizzazione. Un algoritmo di nesting performante deve essere in grado di attribuire un valore agli sfridi disponibili, ma anche ai potenziali sfridi che verranno generati da ogni soluzione di nesting. Può così decidere automaticamente se sia più conveniente utilizzare uno sfrido esistente o una barra nuova. Questo approccio permette di risparmiare materiale, sfruttare efficacemente gli sfridi disponibili e limitarne l’accumulo in officina.
In questo caso d’uso concreto, l’obiettivo è tagliare 75 volte lo stesso pezzo disponendo di barre nuove da 6 m e 4,5 m e di due sfridi da 3,22 m e 3,65 m.Problem
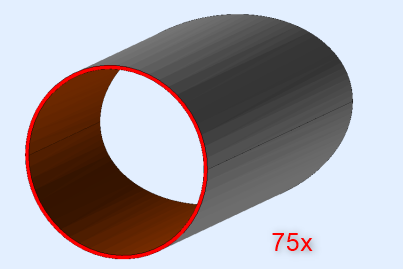
o Barra: 6000 mm
o Barra: 4500 mm
o Sfrido: 3220 mm
o Sfrido: 3650 mmLa difficoltà consiste nello scegliere la giusta combinazione di barre da usare. In questo esempio, la soluzione migliore ne utilizza soltanto tre: uno sfrido esistente, una barra da 6 m e una barra da 4,5 m. Questa combinazione permette di produrre tutte le parti senza quasi generare nuovi sfridi.
Soluzione
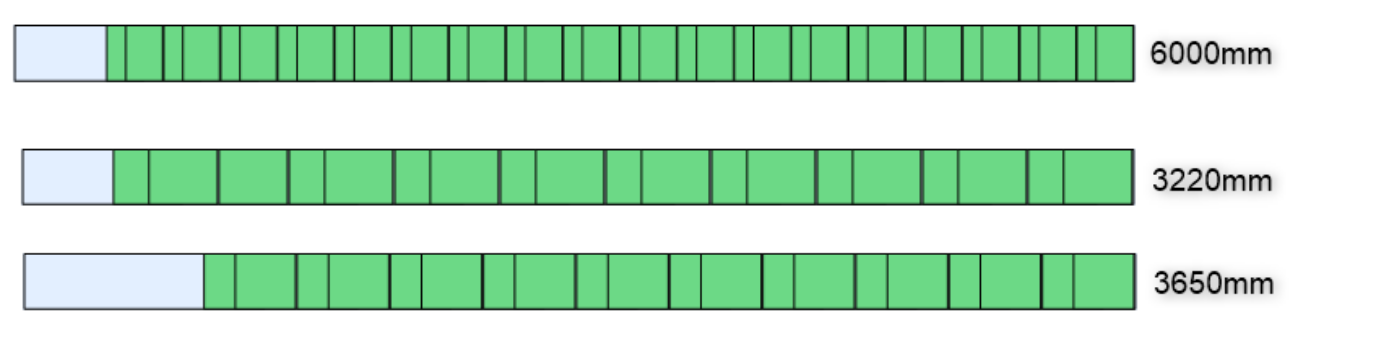
Le altre combinazioni richederebbero quattro barre, e aumenterebbero quindi il tempo di produzione generando più sfridi da gestire e immagazzinare.
Questo principio deve essere applicato in modo generale: gli sfridi disponibili devono essere presi in considerazione dall’algoritmo di nesting e riutilizzati per i nesting futuri.
Quando si possono utilizzare i tagli comuni e quali sono i loro vantaggi?
Un taglio comune in un nesting consiste nell’utilizzare lo stesso taglio per separare due pezzi che si trovano fianco a fianco in una barra. Questo permette di:
- ridurre il consumo di materiale, eliminando lo spazio che sarebbe stato necessario lasciare tra i due pezzi;
- ridurre il tempo di taglio, perché un solo taglio sostituisce due operazioni;
- limitare alcuni movimenti o operazioni di riposizionamento della testa di taglio.
Tuttavia, questa tecnica non è applicabile a tutte le geometrie né a tutti i processi di taglio. L’algoritmo di nesting deve quindi essere in grado di determinare quando un taglio comune è tecnicamente realizzabile e vantaggioso.
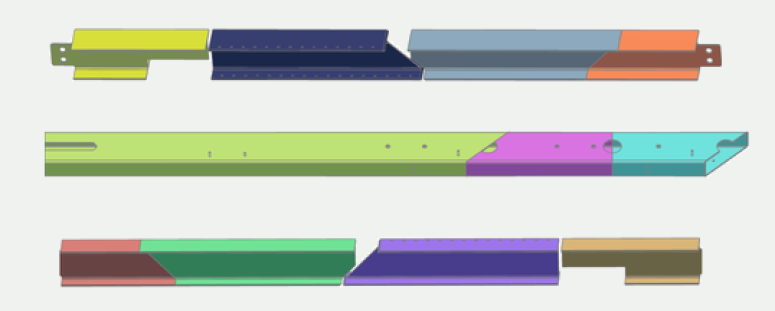
Se prendiamo come esempio tubi con estremità che presentano intagli o sporgenze, l’individuazione dei tagli comuni diventa ancora più complessa. In questi casi, un buon algoritmo di nesting deve essere in grado di modificare le traiettorie di taglio e applicare un taglio comune anche a estremità che condividono solo una parte della traiettoria. Si parla allora di taglio comune parziale.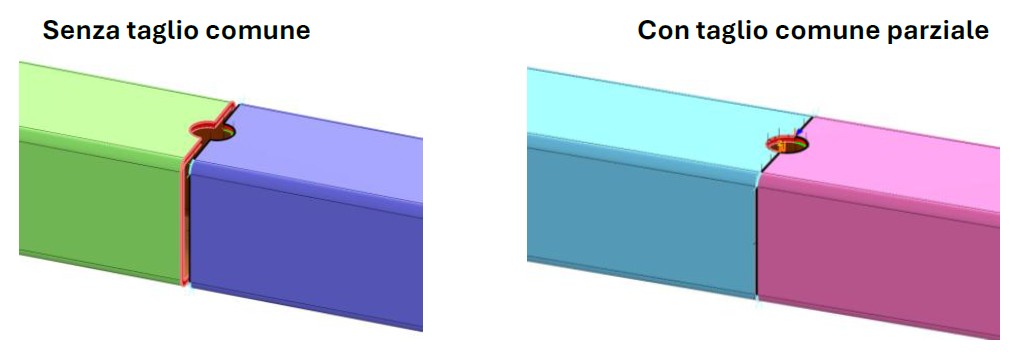
Anche quando i tubi presentano tagli complessi alle estremità, un algoritmo di nesting avanzato sa tenerne conto per individuare e generare automaticamente tagli comuni quando possibile.
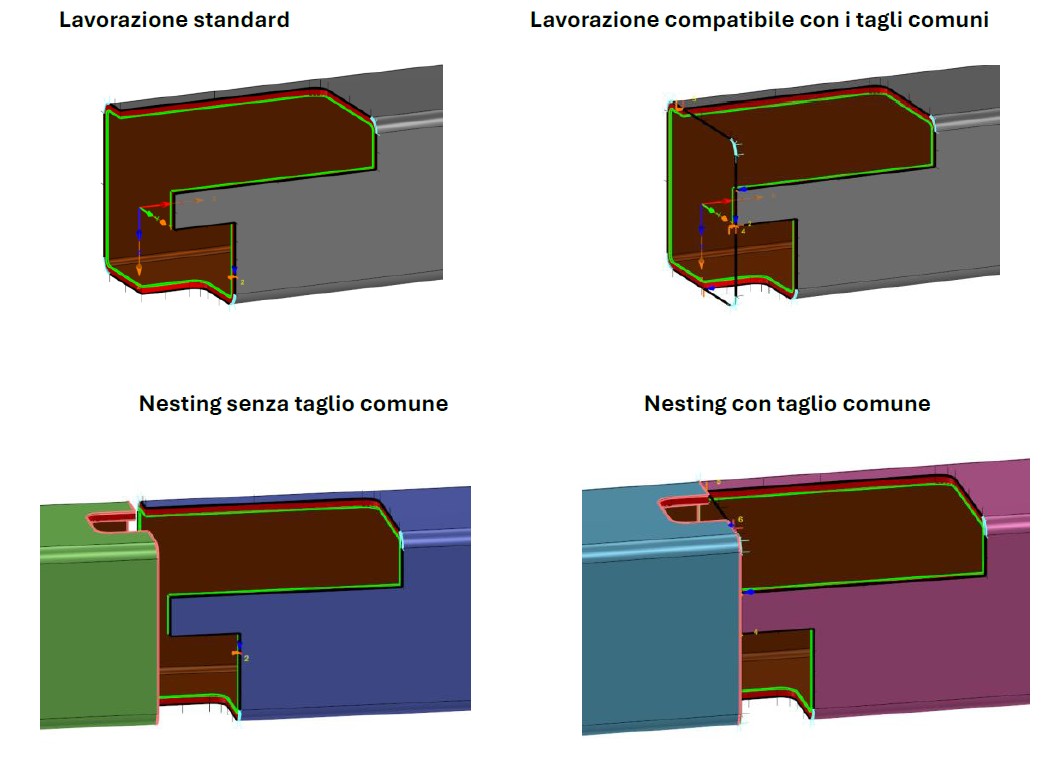
Perché due software di nesting di tubi possono produrre risultati diversi partendo esattamente dagli stessi pezzi?
Ogni software esplora una parte delle soluzioni possibili in funzione delle prestazioni dei propri algoritmi e seleziona quindi la migliore soluzione individuata. Due software possono quindi arrivare naturalmente a soluzioni diverse.
Possono inoltre valutare le soluzioni secondo criteri differenti: utilizzo del materiale, tempo di taglio, vincoli di produzione, etc. Anche se sono potenzialmente capaci di individuare le stesse soluzioni di nesting, non selezioneranno necessariamente lo stesso risultato come migliore soluzione.
Naturalmente, un algoritmo più performante come quello di Almacam esplorerà le soluzioni possibili in modo più preciso ed efficiente, aumentando così le possibilità di individuare una soluzione maggiormente ottimizzata.
Prendiamo un nuovo caso d’uso concreto per capire cosa distingue una tecnologia di nesting di tubi realmente performante.
Le macchine per tubi a due mandrini presentano un vincolo importante: in ogni barra tagliata, gli ultimi 200 mm circa non sono accessibili dalla macchina (nell’immagine questa zona é evidenziata in rosso). Questo rappresentrebbe quindi, in teoria, uno sfrido inevitabile.
Un algoritmo di nesting standard considererà questa limitazione della macchina come un vincolo rigido e non posizionerà nessuna parte nella zona inaccessibile. Nella barra qui sotto sarebbe quindi possibile piazzare soltanto tre parti verdi.
Con una conoscenza precisa delle capacità della macchina e di questa zona inaccessibile, è possibile integrare il vincolo e riuscire a posizionare delle parti anche in questa zona. Per farlo, nessun taglio deve trovarsi all’interno della zona inaccessibile. Occorre quindi accettare che l’ultimo taglio del pezzoe non venga eseguito, facendolo coincidere con l’estremità della barra.

Contenu


